Drát ESAB Aristorod 12.50 pr. 1.0mm 5kg - malá cívka D200
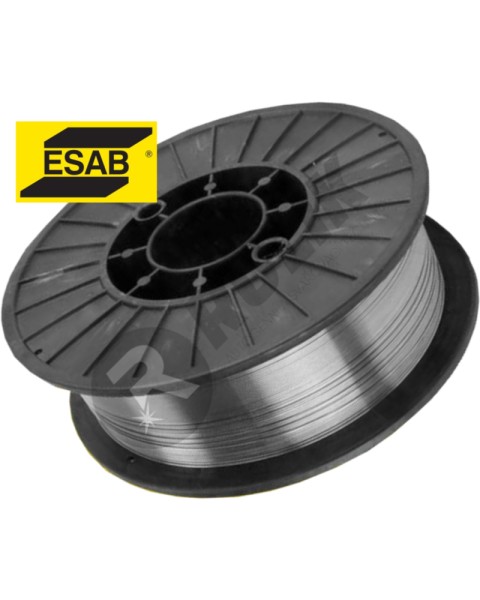
Prémiový drát od firmy ESAB určený pro svařování většiny běžných nelegovaných konstrukčních ocelí s pevností v tahu do 530 MPa, např. pro výrobu ocelových konstrukcí, tlakových nádob, transportních zařízení apod. Je vhodný i pro svařování jemnozrnných ocelí s mezí kluzu do 420 MPa. Dle zkušeností nejkvalitnější drát na trhu.
Objednací číslo: 1A50104600
EAN: 7330129210329
Výrobce: ESAB VAMBERK, s.r.o
Skladem v Chrudimi: 10 kg
Skladem v Chotěboři: 0 kg
Prodej na balení: 1 balení = 5 kg
EAN: 7330129210329
Výrobce: ESAB VAMBERK, s.r.o
Skladem v Chrudimi: 10 kg
Skladem v Chotěboři: 0 kg
Prodej na balení: 1 balení = 5 kg
831,00 Kč / balení
686,50 Kč bez DPH
686,50 Kč bez DPH
Informace o cenách:
| Jednotka | Bez DPH | Včetně DPH | |
|---|---|---|---|
| Základní cena: | kg | 137,30 | 166,00 |
| Prodej na celá balení (5 kg): | balení | 686,50 | 831,00 |
Kompletní popis:
ESAB OK AristoRod 12.50 je vysoce kvalitní nepoměděný plný svařovací drát typu G3Si1 / ER70S-6 určený pro svařování nelegovaných a jemnozrnných konstrukčních ocelí metodou MAG. Je vhodný pro ruční, mechanizované i robotizované svařování v zámečnické výrobě, strojírenství, automobilovém průmyslu, výrobě tlakových nádob, ocelových konstrukcí a lodí.
Drát využívá speciální povrchovou technologii ESAB ASC – Advanced Surface Characteristics. Nepoměděný povrch omezuje vznik měděného prachu v podávacím systému, zajišťuje plynulé podávání i při dlouhých podávacích vzdálenostech a přispívá ke stabilnímu oblouku s malým množstvím rozstřiku. Výhodou je také omezení zanášení bovdenu, podávacích kladek a kontaktní špičky.
OK AristoRod 12.50 lze svařovat ve směsných ochranných plynech na bázi argonu i v čistém CO₂. Díky širokému rozsahu pracovních proudů je vhodný pro svařování tenkých plechů, běžných konstrukčních dílů i silnostěnných materiálů při vysokém svařovacím výkonu.
Hlavní přednosti
Nepoměděný plný svařovací drát nové generace
Klasifikace G3Si1 a ER70S-6
Speciální povrchová úprava ESAB ASC
Plynulé a spolehlivé podávání drátu
Stabilní svařovací oblouk
Nízké množství rozstřiku
Vhodný pro svařování vysokými proudy
Menší zanášení podávacího systému
Vhodný pro ruční, mechanizované a robotizované svařování
Použitelný se směsnými plyny i čistým CO₂
Vysoká produktivita a kvalitní vzhled svaru
Dodáván na cívkách i ve velkoobjemovém balení Marathon Pac
Oblasti použití
Použití: ocelové konstrukce, zámečnická výroba, strojírenství, automobilové díly, tlakové nádoby, lodní konstrukce, výrobní linky a robotizovaná pracoviště
Svařované materiály: nelegované konstrukční oceli a jemnozrnné uhlíko-manganové oceli
Doporučená maximální mez kluzu základního materiálu: přibližně 420 MPa
Metoda svařování: MAG – proces 135
Přenos kovu: zkratový, přechodový, sprchový nebo pulzní podle nastavení zdroje, plynu a průměru drátu
Technické parametry
Výrobce: ESAB
Označení: OK AristoRod 12.50
Typ výrobku: nepoměděný plný svařovací drát
Materiál drátu: uhlíko-manganová ocel legovaná Mn/Si
Klasifikace EN ISO 14341-A: G3Si1
Klasifikace pro plyn C1: G 38 3 C1 3Si1
Klasifikace pro plyn M20: G 42 4 M20 3Si1
Klasifikace pro plyn M21: G 42 4 M21 3Si1
Klasifikace AWS A5.18: ER70S-6
Svařovací proud: stejnosměrný
Polarita: DC+, drát připojený ke kladnému pólu
Ochranné plyny: M20, M21 nebo C1 podle EN ISO 14175
Doporučený ochranný plyn pro univerzální použití: směs argonu a CO₂, například Ar/18 % CO₂
Alternativní ochranný plyn: čistý CO₂
Typické složení drátu – uhlík C: 0,08 %
Typické složení drátu – mangan Mn: 1,46 %
Typické složení drátu – křemík Si: 0,85 %
Typická mez kluzu svarového kovu v plynu M21: 470 MPa
Typická pevnost v tahu svarového kovu v plynu M21: 560 MPa
Typická tažnost svarového kovu v plynu M21: 26 %
Typická mez kluzu svarového kovu v CO₂: 430–440 MPa
Typická pevnost v tahu svarového kovu v CO₂: 530–540 MPa
Typická tažnost svarového kovu v CO₂: 25–30 %
Doporučené parametry pro průměr 1,0 mm:
Doporučený svařovací proud: 80–300 A
Doporučené svařovací napětí: 18–32 V
Rychlost podávání drátu: 2,7–15,0 m/min
Výkon odtavení: 1,0–5,5 kg/h
Orientační průtok ochranného plynu: 12–16 l/min
Doporučené použití: univerzální zámečnická a strojírenská výroba, středně silné materiály
Doporučení pro správné nastavení
Průtok ochranného plynu: nastavujte podle průměru hubice, svařovacího proudu, polohy svaru a okolních podmínek
Měření průtoku plynu: ideálně průtokoměrem přímo na plynové hubici
Vzdálenost kontaktní špičky od materiálu při zkratovém oblouku: přibližně 10–15 mm
Vzdálenost kontaktní špičky od materiálu při sprchovém oblouku: přibližně 15–25 mm
Kontaktní špička: musí odpovídat průměru použitého drátu
Podávací kladky: použijte kladky určené pro plný ocelový drát a správný průměr
Přítlak kladek: nastavte pouze tak vysoký, aby nedocházelo k prokluzu drátu
Příprava materiálu: odstraňte rez, mastnotu, vlhkost, okuje a silné povrchové nečistoty
Skladování drátu: v suchém prostředí, v původním uzavřeném obalu, chráněný před vlhkostí a korozí
Důležité upozornění
Uvedené rozsahy svařovacího proudu, napětí, rychlosti podávání a výkonu odtavení vycházejí z technických údajů výrobce. Doporučený průtok plynu je orientační a musí se upravit podle průměru plynové hubice, typu spoje, svařovací polohy, délky výletu drátu a podmínek na pracovišti.
Příliš nízký průtok může způsobit pórovitost svaru. Nadměrný průtok naopak vytváří turbulence, které mohou přisávat okolní vzduch do ochranné atmosféry. Při svařování v průvanu použijte vhodné zakrytí pracoviště; samotné zvyšování průtoku plynu nemusí zajistit správnou ochranu svarové lázně.
Výrobce / odpovědná osoba
ESAB VAMBERK, s.r.o
Smetanovo nábřeží 334, 51754
51754 Vamberk
Česká republika
Tel: 494501111
Dokumenty, letáky, technické nebo bezpečnostní listy:
Doporučené příslušenství: