Drát OK Aristorod 13.09 pr. 1,2mm 18kg cívka ESAB
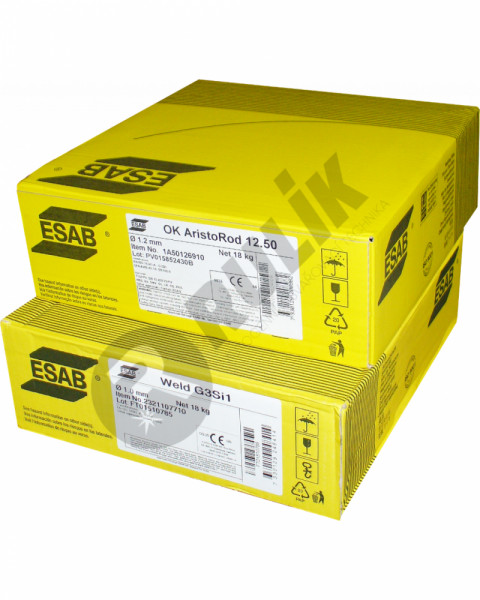


ESAB OK AristoRod 13.09 je nepoměděný plný nízkolegovaný svařovací drát s přibližně 0,5 % molybdenu, určený pro svařování žáropevných a vysokopevnostních ocelí metodou MAG. Používá se zejména při výrobě a opravách potrubí, kotlů, tlakových nádob a dalších součástí pracujících při zvýšených teplotách až do přibližně 500 °C.
Objednací číslo: 1B09126910
Výrobce: ESAB VAMBERK, s.r.o
Skladem v Chrudimi: 0 kg
Skladem v Chotěboři: 0 kg
Prodej na balení: 1 balení = 18 kg
Výrobce: ESAB VAMBERK, s.r.o
Skladem v Chrudimi: 0 kg
Skladem v Chotěboři: 0 kg
Prodej na balení: 1 balení = 18 kg
4 149,00 Kč / balení
3 429,00 Kč bez DPH
3 429,00 Kč bez DPH
Informace o cenách:
| Jednotka | Bez DPH | Včetně DPH | |
|---|---|---|---|
| Základní cena: | kg | 190,50 | 231,00 |
| Prodej na celá balení (18 kg): | balení | 3 429,00 | 4 149,00 |
Kompletní popis:
ESAB OK AristoRod 13.09 je nepoměděný plný nízkolegovaný svařovací drát s přibližně 0,5 % molybdenu, určený pro svařování žáropevných a vysokopevnostních ocelí metodou MAG. Používá se zejména při výrobě a opravách potrubí, kotlů, tlakových nádob a dalších součástí pracujících při zvýšených teplotách až do přibližně 500 °C.
Drát je vhodný například pro svařování ocelí typu 16Mo3 a dalších materiálů podobného chemického složení. Přídavek molybdenu zvyšuje pevnost svarového kovu při zvýšených provozních teplotách a jeho odolnost proti tečení.
Speciální povrchová technologie ESAB AristoRod zajišťuje spolehlivé podávání drátu, stabilní svařovací oblouk a nízké množství rozstřiku. Nepoměděný povrch současně omezuje vznik měděného prachu a zanášení podávacích kladek, bovdenu a kontaktní špičky. Drát je vhodný pro ruční, mechanizované i robotizované svařování.
Hlavní přednosti
- Nízkolegovaný plný drát s přibližně 0,5 % molybdenu
- Vhodný pro žáropevné oceli
- Pro pracovní teploty svařovaných konstrukcí až přibližně 500 °C
- Vhodný například pro ocel 16Mo3
- Použitelný také pro nízkolegované oceli s vyšší pevností
- Nepoměděný povrch
- Stabilní svařovací oblouk
- Plynulé a spolehlivé podávání
- Nízké množství rozstřiku
- Vhodný pro vysoké svařovací proudy
- Určený pro ruční, mechanizované a robotizované svařování
Oblasti použití
Použití: tlakové nádoby, kotle, parní potrubí, energetická zařízení, chemický a petrochemický průmysl, strojírenství a teplotně namáhané konstrukce
Svařované materiály: žáropevné a nízkolegované molybdenové oceli
Příklad základního materiálu: 16Mo3
Maximální provozní teplota konstrukce: přibližně 500 °C
Metoda svařování: MAG – proces 135
Způsob svařování: ruční, mechanizovaný nebo robotizovaný
Technické parametry
Výrobce: ESAB
Označení: OK AristoRod 13.09
Typ výrobku: nepoměděný plný svařovací drát
Typ legování: nízkolegovaný drát s přibližně 0,5 % Mo
Klasifikace EN ISO 14341-A: G 2Mo
Klasifikace pro ochranný plyn C1: G 38 0 C1 2Mo
Klasifikace pro ochranný plyn M21: G 46 2 M21 2Mo
Klasifikace EN ISO 21952-A: G MoSi
Klasifikace EN ISO 21952-B: G 1M3
Klasifikace AWS A5.28: ER70S-A1, případně ER80S-G
Svařovací proud: stejnosměrný
Polarita: DC+, drát připojený ke kladnému pólu
Ochranný plyn: M21 nebo C1 podle EN ISO 14175
Doporučený směsný plyn: Ar + přibližně 18–20 % CO₂
Alternativní ochranný plyn: čistý CO₂
Typické chemické složení drátu
Uhlík C: 0,094 %
Mangan Mn: 1,09 %
Křemík Si: 0,61 %
Nikl Ni: 0,04 %
Chrom Cr: 0,07 %
Molybden Mo: 0,45 %
Typické mechanické vlastnosti v ochranném plynu M21
Mez kluzu po svaření: 515 MPa
Pevnost v tahu po svaření: 630 MPa
Tažnost po svaření: 26 %
Mez kluzu po odstranění pnutí: 430 MPa
Pevnost v tahu po odstranění pnutí: 545 MPa
Tažnost po odstranění pnutí: 26 %
Režim odstranění pnutí: 15 hodin při 620 °C
Vrubová houževnatost po svaření při 20 °C: 117 J
Vrubová houževnatost po svaření při −20 °C: 75 J
Vrubová houževnatost po svaření při −40 °C: 57 J
Doporučené parametry pro průměru drátu 0,8 mm
Doporučený svařovací proud: 40–170 A
Doporučené svařovací napětí: 16–22 V
Rychlost podávání drátu: 2,0–10,8 m/min
Výkon odtavení: 0,4–2,6 kg/h
Orientační průtok ochranného plynu: 10–14 l/min
Doporučené použití: tenčí potrubí, kořenové vrstvy, drobnější díly a svařování nižšími proudy
Doporučený tepelný režim
Předehřev při svařování v čistém CO₂: 150–300 °C
Předehřev při svařování ve směsi Ar + 20 % CO₂: 220–250 °C
Doporučená interpass teplota: 150–300 °C
Obvyklé žíhání po svaření: 600–700 °C
Konkrétní teplota předehřevu: podle jakosti a tloušťky základního materiálu, obsahu vodíku, tuhosti spoje a schváleného postupu svařování
Tepelné zpracování po svaření: podle základního materiálu, provozních podmínek a příslušné výrobkové normy
Doporučení pro svařování
Vzdálenost kontaktní špičky od materiálu při zkratovém oblouku: přibližně 10–15 mm
Vzdálenost kontaktní špičky od materiálu při sprchovém oblouku: přibližně 15–25 mm
Kontaktní špička: musí odpovídat průměru použitého drátu
Podávací kladky: pro plný ocelový drát a odpovídající průměr
Přítlak podávacích kladek: pouze tak vysoký, aby drát neprokluzoval
Příprava svarových ploch: odstranit rez, okuje, mastnotu, vlhkost a další nečistoty
Skladování drátu: v suchém prostředí, v uzavřeném původním obalu a mimo zdroje vlhkosti
Kontrola průtoku plynu: ideálně průtokoměrem přímo na plynové hubici
Důležité upozornění
OK AristoRod 13.09 je speciální přídavný materiál pro žáropevné a nízkolegované oceli. Volba předehřevu, interpass teploty a tepelného zpracování po svaření musí odpovídat svařovanému materiálu, tloušťce součásti a schválenému technologickému postupu WPS.
Uvedené rozsahy proudu, napětí, podávání drátu a výkonu odtavení vycházejí z technických údajů výrobce. Průtok ochranného plynu je orientační a musí být upraven podle průměru hubice, svařovacího proudu, polohy svaru a okolních podmínek.
Technické údaje, klasifikace a tepelný režim odpovídají dokumentaci ESAB pro OK AristoRod 13.09.
Výrobce / odpovědná osoba
ESAB VAMBERK, s.r.o
Smetanovo nábřeží 334, 51754
51754 Vamberk
Česká republika
Tel: 494501111